La pellicola termoretraibile in poliolefina, spesso chiamata pellicola termoretraibile POF negli impianti di imballaggio, è prodotta da resine della famiglia delle poliolefine anziché da un singolo grado di polimero puro isolato. Le formulazioni si basano comunemente su componenti di polietilene e polipropilene, talvolta in strutture stratificate, in modo che il nastro finito bilanci chiarezza, flessibilità e ritiro controllato quando viene applicato il calore sulla linea di confezionamento.
I componenti legati al polietilene spesso garantiscono robustezza e una sensazione morbida al tatto che aiuta la pellicola ad avvolgere forme irregolari. I componenti correlati al polipropilene possono contribuire alla rigidità, alla chiarezza ottica e al comportamento di restringimento a seconda di come sono orientati nel processo. La fusione esatta e il disegno dello strato sono impostati in base allo spessore e all'uso finale previsti per la pellicola. Poiché piccoli cambiamenti nella qualità della resina modificano l'opacità, il comportamento alla lacerazione e la tensione di restringimento, la consistenza della materia prima viene trattata come un punto di controllo della produzione: i lotti in entrata vengono controllati rispetto alle specifiche concordate in modo che l'estrusione e l'orientamento vedano una materia prima prevedibile piuttosto che un bersaglio in movimento.
Materiali poliolefinici idonei vengono selezionati e preparati secondo le specifiche del film. Il controllo dell'umidità, i controlli della contaminazione e la corretta classificazione dei componenti riducono i gel e i punti deboli successivamente nel nastro. La preparazione stabilisce la linea di base per ogni passaggio a valle.
I componenti sono combinati in rapporti che mirano all'equilibrio previsto tra ottica, meccanica e restringimento. La miscelazione uniforme evita striature di proprietà diverse su tutta la larghezza. Laddove viene prodotta una pellicola multistrato, la ricetta di ciascuno strato supporta un ruolo specifico come saldabilità, resistenza o comportamento superficiale.
Il materiale preparato viene fuso e forzato attraverso l'attrezzatura di estrusione per formare un tubo o un foglio continuo, a seconda del design della linea. I profili di temperatura, le condizioni delle viti e la geometria dello stampo influenzano l'uniformità della fusione. L'estrusione instabile si manifesta sotto forma di bande di spessore, gel o scarsa trasparenza che l'orientamento non può riparare completamente.
Il film estruso viene stirato in condizioni di temperatura e stiramento controllate in modo che l'orientamento molecolare si sviluppi in una o più direzioni. Questo orientamento è ciò che consente alla pellicola di ritirarsi verso il suo stato non stirato quando viene riscaldata su una macchina confezionatrice. I rapporti di stiro e le finestre di temperatura vengono mantenuti stabili in modo che la forza di restringimento e la percentuale di restringimento rimangano entro la fascia prevista dal processo a tunnel o con pistola termica del cliente.
Dopo l'orientamento, la temperatura viene gestita in modo che la struttura si stabilizzi prima dell'avvolgimento. Un raffreddamento troppo lento o non uniforme può lasciare tensioni residue che causano l'allungamento del rullo o un restringimento irregolare. L'impostazione controllata blocca le proprietà create durante l'allungamento.
Il film finito viene tagliato alle larghezze ordinate e avvolto in rotoli prestando attenzione alla tensione e alla qualità dei bordi. Un avvolgimento inadeguato crea rotoli morbidi, fasce dure o bordi schiacciati che inceppano l'attrezzatura di imballaggio. L'identità del rotolo e la marcatura delle specifiche supportano la tracciabilità dal lotto di resina alla merce imballata. Film termoretraibile in poliolefina l'uscita da questa fase è definita dallo scartamento, dalla larghezza, dal tipo di orientamento e dai controlli di qualità applicati sulla linea.
La trasparenza dipende dalla scelta della resina, dalla pulizia della fusione e dalle condizioni di orientamento. Polvere, polimeri degradati o temperature instabili sollevano la foschia e possono offuscare l'aspetto al dettaglio del prodotto confezionato.
L'estrusione controllata e il monitoraggio su tutto il nastro mantengono lo spessore entro la tolleranza concordata. Lo spessore irregolare provoca pannelli allentati su un lato della confezione e aree eccessivamente strette e sbiancate dall'altro quando la pellicola si restringe.
La formulazione e la storia del processo determinano il modo in cui la pellicola si piega e si piega attorno agli angoli senza rompersi. Una pellicola eccessivamente rigida compromette la forma del prodotto; una pellicola eccessivamente morbida potrebbe non avere la tenacità necessaria nella distribuzione.
Il livello di orientamento e l'uniformità determinano la risposta del film nel tunnel termico. Il restringimento bilanciato riduce le orecchie di cane e gli angoli vuoti; il restringimento sbilanciato distorce i prodotti leggeri o apre le guarnizioni deboli.
Le proprietà meccaniche come la resistenza alla perforazione e allo strappo derivano sia dal sistema di resina che dal modello di orientamento. La movimentazione su linee automatiche e in transito dipende dalla forza che rimane costante su tutto il rotolo. Produttore di film termoretraibile in poliolefina le operazioni trattano questi attributi di qualità come risultati collegati del controllo dei materiali e dei processi, non come numeri di laboratorio isolati.
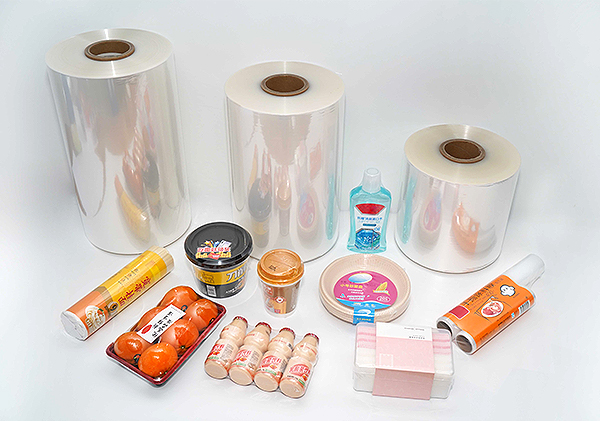
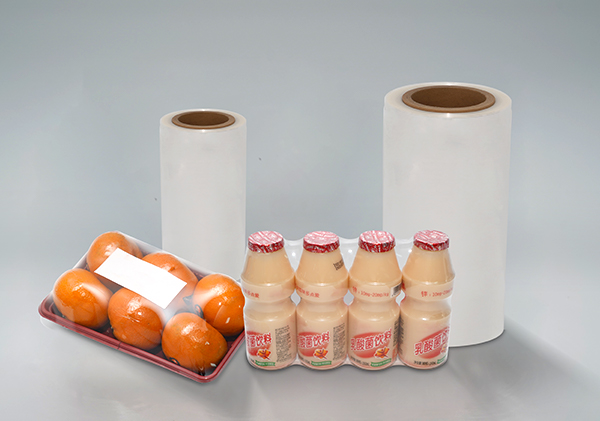
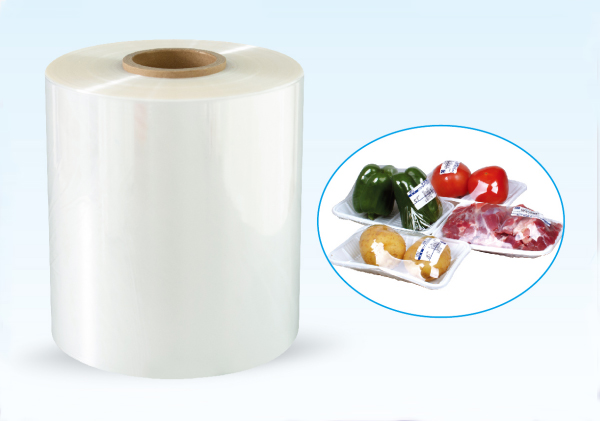
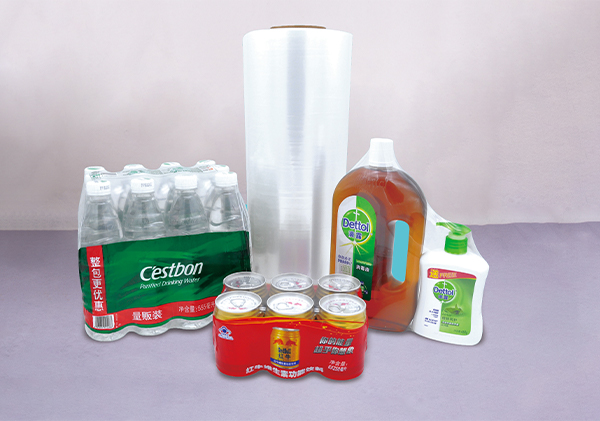
La pellicola trasparente mantiene le etichette e il colore del prodotto visibili dopo l'avvolgimento, il che supporta l'esposizione al dettaglio e la scansione dei codici a barre quando la retrazione è uniforme e la pellicola rimane poco velata.
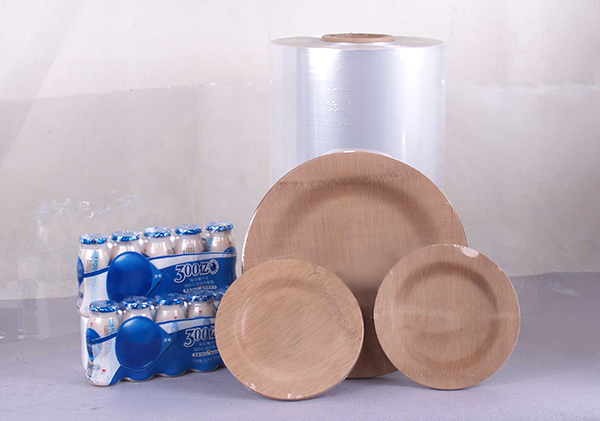
Un nastro flessibile si adatta a confezioni multiple, vassoi e contorni irregolari più facilmente rispetto alle alternative rigide, a condizione che la forza di retrazione corrisponda al carico.
Sotto adeguato riscaldamento, la pellicola si contrae per formare un involucro esterno aderente. La temperatura del tunnel, il tempo di permanenza e il flusso d'aria devono comunque corrispondere al design della pellicola; impostazioni di calore errate producono pacchi sfusi non retratti o film bruciacchiati e fragili.
Quando lo spessore rientra nelle specifiche, le impostazioni della macchina vengono trasferite in modo più affidabile da un turno all'altro e da un rotolo all'altro, stabilizzando l'aspetto della confezione.
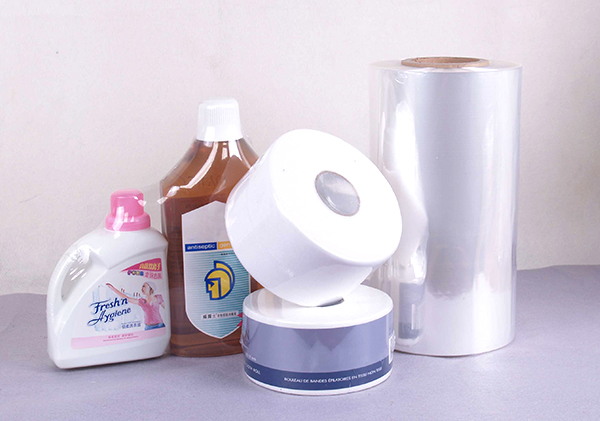
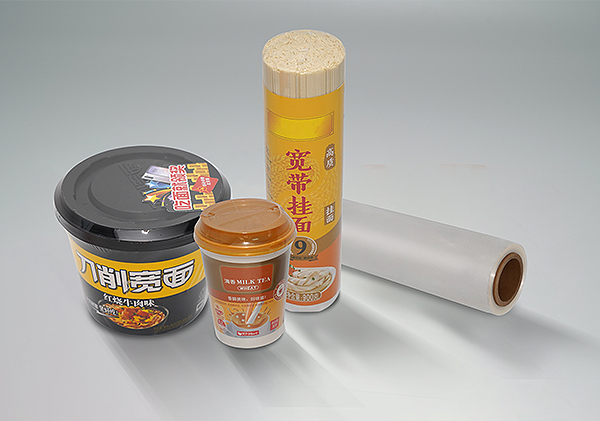
La larghezza e lo spessore vengono selezionati dalle gamme di prodotti disponibili per adattarsi alle dimensioni del prodotto e alla capacità della macchina. L'abbinamento della pellicola sia all'articolo che all'attrezzatura evita problemi cronici di tracciabilità e sigillatura.
La produzione controllata riduce il divario tra lotti successivi in modo che una linea qualificata su un lotto abbia meno probabilità di necessitare di una riottimizzazione completa su quello successivo. Le specifiche finite (larghezza, spessore, orientamento) vengono scelte per adattarsi al formato di imballaggio, siano essi articoli singoli o unità raggruppate. La larghezza della pellicola deve essere allineata alle scatole pieghevoli o agli involucri; lo spessore deve essere adatto alle ganasce della guarnizione e alla capacità del tunnel. La qualità della produzione si vede nell'aspetto finale dell'involucro: angoli stretti senza bruciature, superfici trasparenti senza fish-eye e sigilli che resistono durante la spedizione.
| Palcoscenico | Scopo primario | Influenza sulla qualità |
|---|---|---|
| Preparazione del materiale | Resine pulite e corrette per il grado | Meno gel; comportamento stabile alla fusione |
| Miscelazione | Composizione uniforme | Anche ottica e meccanica sul web |
| Estrusione | Formare una pellicola continua | Controllo del calibro; chiarezza di base |
| Orientamento | Costruisci un personaggio rimpicciolito | Ridurre l'equilibrio e la forza |
| Raffreddamento e presa | Stabilizzare la struttura | Qualità del rotolo; controllo delle tensioni residue |
| Taglio e avvolgimento | Fornisci formati di rotoli utilizzabili | Condizione dei bordi; macchinabilità della macchina |
Lo stoccaggio lontano dal calore e dalla luce solare diretta preserva il potenziale di restringimento fino a quando la pellicola non raggiunge la linea. I rotoli devono essere maneggiati per evitare danni ai bordi. I pacchetti di prova sul prodotto reale e le impostazioni del tunnel confermano che un nuovo lotto si comporta come il riferimento qualificato prima che inizino le lunghe tirature. Quando la forma del prodotto o le impostazioni della macchina cambiano, potrebbe essere necessario rivedere le specifiche della pellicola anziché forzare il funzionamento di un calibro inadeguato.
La pellicola termoretraibile in poliolefina viene prodotta preparando e miscelando materiali poliolefinici, estrudendo un nastro continuo, orientandolo per creare un comportamento termoretraibile, stabilizzando la struttura, quindi tagliando e avvolgendo fino alle dimensioni ordinate. La scelta dei materiali e il controllo del processo insieme determinano chiarezza, uniformità dello spessore, flessibilità, risposta al restringimento e resistenza. Zhejiang Jiuteng Packaging Co., Ltd. produce film termoretraibili in poliolefina per applicazioni di imballaggio termoretraibile. L'analisi dello spessore della pellicola, della larghezza, del comportamento di restringimento e dei requisiti della macchina confezionatrice rispetto al prodotto da confezionare supporta la selezione della pellicola POF adatta a confezioni dalla finitura uniforme e trasparente.


JT05 Film di rimpinamento reticolato ant05 ...
Copyright © Zhejiang Jiuteng Packaging Materials Co., Ltd.
 Produttori di pellicole per imballaggio/imballaggio personalizzate
 简体中文

 Casa